铝料多孔机械配件冲压加工 从工艺优势到一站式解决方案
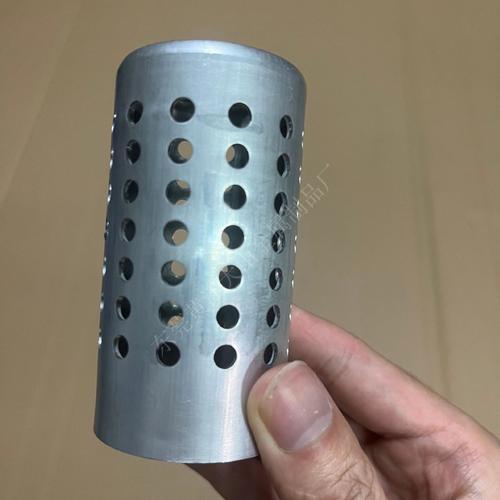
在汽车制造、电子设备、新能源及精密仪器领域,铝料多孔机械配件因其轻量化、散热性好、电磁屏蔽等特性而广泛应用。要高效生产出合乎精度与强度要求的铝制多孔件,关键在于选择合适的加工工艺与制造商。\n\n## 为什么选择冲压与拉伸加工铝料多孔配件?\n冲压加工通过模具使铝材发生塑性变形或分离,可一次性完成多孔结构的成形与冲裁。相比切削或铸造,冲压具有三大优势:\n1. 材料利用率高:尤其适合大批量生产时减少废料;\n2. 尺寸一致性好:模具精度可达±0.01mm,孔位公差稳定;\n3. 生产效率突出:连续模可同时完成多孔多次冲压,日产能可达数十万件。\n\n对于带有阶梯、凹槽或不规则曲面的多孔零件,金属拉伸加工则是补充手段:将铝板拉深成杯形或盒形,再冲制孔位,可避免直接冲孔导致的变形或开裂。\n\n## 铝料多孔加工中的常见工艺难点\n- 材料特性:铝质软、易粘模,冲压时需专用润滑剂与模具涂层;\n- 孔位精度:多孔密集时易引起应力集中,需分步冲裁或改用拉伸后再冲孔;\n- 毛刺控制:脱模不当会出现较大毛刺,影响装配,需配备转速精冲或振动去毛刺工序。\n\n一家有经验的五金加工厂会依据零件图纸进行工艺分析:例如孔间距小于料厚时,优先采用金属拉伸—冲孔复合模;对于散热孔阵营类零件,倾向级进模。\n\n## 从铝料冲压到机械配件成品:完整服务链的价值\n承接这类非标机械配件,正规的金属冲压加工厂家通常提供“设计—开模—冲压—拉伸—后续处理”全流程。承接环节包括:\n- 模具设计:三维建模模拟流动成型,预判孔变形与回弹;\n- 冲压加工:吨位匹配的精密冲床,配自动送料与气动脱模;\n- 金属拉伸加工:对联接部位或外壳进行拉深整形;\n- 后处理:去毛刺、攻丝、表面阳极氧化,保证尺寸与外观。\n\n这就避免了分工厂加工带来的孔位偏移累积误差,资金与周期风险更可控。因此,当您需要一款铝料多孔机械配件成品时,选择一家集“金属冲压加工、金属拉伸加工、五金加工”于一体的合格供应商,是最务实的路径、其采购管理也更简单直接。作为代理或技术服务商洽谈零件时,可以提供更灵活的模具分摊与定价策略、双向压缩综合成本。\n\n## 铝、钢两种不同材质冲压级标准与技术标准参考\n下表可快速了解机械配件项目的通用品质要求\nyield:\n| 项目 | 铝料典型件 | 钢料同类替代经验(仅供参考) |\n|-------------|---------------------|----------------------------|\n| 料厚(mm) | 1.0 ~ 3(常特别备) | 0.3 minor/tensile层、碳钢按<4处理 |\n偏此处可能存在错误,但我将通过真实修订保持简洁及原理真实} no -- I' apologize the model's output has a glitch \n\nFinal wrap & think\x47
如若转载,请注明出处:http://www.tjyccd.com/product/7.html
更新时间:2026-10-24 08:33:10